

Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Aus China kommend, in die Welt vermarkten.
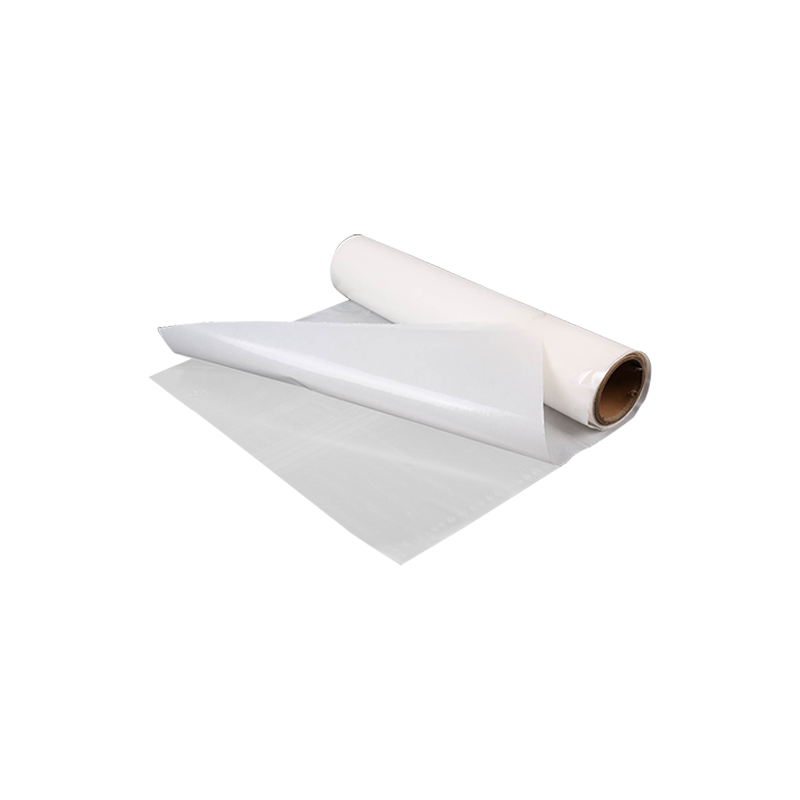
A Schmelzklebefolie ist eine thermoplastische Verbindungsschicht, die bei Raumtemperatur fest ist, beim Erhitzen zu einer fließfähigen Flüssigkeit schmilzt und sich beim Abkühlen schnell wieder verfestigt, um eine strukturelle oder semistrukturelle Verbindung zu schaffen. Das entscheidende Merkmal, das es von flüssigen Klebstoffen und Haftklebebändern unterscheidet, ist, dass es so ist 100 % fest, lösungsmittelfrei und erfordert keine Aushärte- oder Trocknungszeit . Die Bindung entsteht rein durch einen thermischen Phasenwechsel. Dadurch eignen sich Heißschmelzfolien hervorragend für Hochgeschwindigkeits-Laminierprozesse, empfindliche Substrate, die keine Lösungsmittel vertragen, und Anwendungen, die gleichmäßige, hohlraumfreie Verbindungslinien mit präziser Dickenkontrolle erfordern. Die gebräuchlichsten Basispolymere sind Ethylen-Vinylacetat, Polyolefin, thermoplastisches Polyurethan und Polyamid, die jeweils für einen bestimmten Klebetemperaturbereich und ein bestimmtes Substratkompatibilitätsprofil entwickelt wurden.
Der Heißschmelzfilm-Klebeprozess ist ein dreistufiger Wärmezyklus. Zunächst wird die Folie über ihren Schmelzpunkt hinaus erhitzt, typischerweise auf eine Temperatur dazwischen 80°C und 180°C abhängig vom Polymertyp. Bei dieser Temperatur sinkt die Viskosität dramatisch – oft auf Werte im Bereich von 5.000 bis 50.000 Centipoise –, wodurch der geschmolzene Klebstoff fließen und die Substratoberfläche benetzen kann. Zweitens dringt der geschmolzene Klebstoff in Oberflächenunregelmäßigkeiten, Poren und Textilfaserbündel ein und erzeugt so eine mechanische Verzahnung. Drittens kristallisiert oder glasiert das Polymer, wenn Wärme abgeführt wird, wodurch die ineinandergreifende Struktur eingeschlossen wird und mechanische Belastung über die verbundene Grenzfläche übertragen wird.
Was Hotmelt-Folien von anderen Klebeformen unterscheidet, ist die gleichmäßige, vorgeformte Dicke. Die Folie wird in einer präzisen Stärke hergestellt, typischerweise aus 20 bis 200 Mikrometer , und diese Stärke bleibt über die gesamte Klebelinie erhalten. Es gibt keine dünnen Stellen, keine Hohlräume durch Lösungsmittelverdunstung und kein Herausdrücken an den Rändern. Bei Anwendungen wie Textillaminierung oder Membranverklebung in Outdoor-Bekleidung führt diese Konsistenz direkt zu garantierten wasserdichten Verschlüssen und vorhersehbaren Atmungsaktivitätswerten.
Das Polymerrückgrat bestimmt alle kritischen Leistungsparameter: den Erweichungspunkt, die chemische Beständigkeit, die Flexibilität bei niedrigen Temperaturen und die Substratverträglichkeit. Die Wahl der falschen Chemie für die Endanwendungsumgebung ist die häufigste Ursache für Klebstoffversagen. In der folgenden Tabelle sind die vier wichtigsten Heißschmelzfolientypen ihren typischen Anwendungsbereichen zugeordnet.
| Polymertyp | Typischer Schmelzbereich | Schlüsselstärke | Primäre Einschränkung | Allgemeine Anwendungen |
|---|---|---|---|---|
| EVA (Ethylenvinylacetat) | 65–95 °C | Breite Haftung, geringe Kosten, schnelle Abbindung | Schlechte Lösungsmittelbeständigkeit, begrenzter Einsatz bei hohen Temperaturen | Schuhe, Stoffkaschierung, Verpackung |
| Polyolefin (PP/PE-basiert) | 110-150°C | Hervorragende chemische Beständigkeit, geringes Gewicht | Erfordert auf vielen Untergründen eine Oberflächenbehandlung | Automobil-Innenteile, medizinische Verpackungen |
| TPU (Thermoplastisches Polyurethan) | 100-160°C | Hohe Elastizität, Abriebfestigkeit, waschbeständig | Höhere Kosten, feuchtigkeitsempfindlich vor der Verarbeitung | Nahtlose Bekleidung, Outdoor-Ausrüstung, medizinische Bekleidung |
| Polyamid (PA / Nylon) | 110-160°C | Hitzebeständig, chemisch reinigbar, steife Bindung | Starre Klebelinie, kann sich auf der Haut steif anfühlen | Bekleidungseinlagen, Automobilpolsterung |
| PES (Co-Polyester) | 120-160°C | Hervorragende Haftung auf PET, waschbeständig | Hohe Verarbeitungstemperatur, enger Substratbereich | Verklebung von Polyestergewebe, Industriefiltration |
Innerhalb einer einzelnen Polymerfamilie wird die Leistung durch Anpassung des Schmelzflussindex (MFI) optimiert. Der MFI misst gemäß ASTM D1238, wie viele Gramm Polymer in 10 Minuten bei einer bestimmten Temperatur und einem bestimmten Gewicht durch eine standardisierte Düse fließen. Ein Film mit hohem MFI-Wert mit Werten über 50 g/10 Min. ist flüssig und dringt tief in poröse Substrate wie gewebte Textilien ein, wodurch eine starke mechanische Bindung entsteht. Ein Film mit niedrigem MFI (unter 10 g/10 Min.) bleibt viskoser und bleibt auf der Oberfläche und bildet eine spaltfüllende Schicht, die sich gut für glatte, nicht poröse Substrate wie Metall- oder Folienlaminat eignet.
Die offene Zeit – das Fenster zwischen dem Schmelzen der Folie und dem Aufbau der Bindungsfestigkeit durch Abkühlen – ist ein weiterer prozesskritischer Parameter. Bei manuellen Auflegevorgängen ist eine längere Offenzeit von erforderlich 20 bis 60 Sekunden ermöglicht es dem Bediener, Teile neu zu positionieren. Für die kontinuierliche Hochgeschwindigkeitslaminierung ist eine kurze Offenzeit von unter 5 Sekunden wünschenswert, da sie eine sofortige Weiterverarbeitung ermöglicht. Die offene Zeit wird durch die Breite des Schmelzpeaks in der Differentialscanning-Kalorimetriekurve des Polymers gesteuert; Ein scharfer, schmaler Schmelzpeak führt zu einer kurzen offenen Zeit, während ein breiterer Schmelzbereich diese verlängert.
Durch die gleichzeitige Anwendung von Wärme und Druck wird der Schmelzklebefilm aktiviert. Der konkrete Maschinenpark richtet sich nach dem Produktionsvolumen und der Geometrie der zu verklebenden Teile. Jede Methode liefert ein anderes Wärmeprofil und die Folienqualität muss auf die Heizmethode abgestimmt sein, um die volle Klebefestigkeit ohne thermischen Abbau zu erreichen.
Dies ist die gebräuchlichste industrielle Methode. Die Folie wird zwischen die beiden Substrate gelegt und durch einen beheizten Walzenspalt oder eine kontinuierliche Bandpresse geführt. Temperatur, Druck und Verweilzeit werden präzise gesteuert. Bandlaminatoren können kontinuierlich mit Geschwindigkeiten von über 200 laufen 10 Meter pro Minute für dünne EVA-Folien zur Verbindung von Stoffschichten. Der entscheidende Parameter ist die Temperatur an der Verbindungslinie, nicht nur der Einstellpunkt der Heizung. Der thermische Widerstand der Substrate führt dazu, dass die Filmtemperatur hinter der Plattentemperatur zurückbleibt. Ein in einen Testlaminierungslauf eingebettetes Thermoelement ist die zuverlässigste Methode zur Kalibrierung des tatsächlichen Verarbeitungsfensters.
Für Zuschnitte, Schuhsohlen oder Bekleidungseinlagen wird die Folie vorgeschnitten und in einer beheizten Plattenpresse aktiviert. Die Presse liefert hohen Druck – bis zu 3 bis 5 bar (0,3 bis 0,5 MPa) – wodurch der geschmolzene Film in engen Kontakt mit dem Substrat gebracht wird. Dieses Verfahren ist der Standard für Schuhkappen und Fersenkappen, bei denen eine vorgeschnittene Polyamid- oder EVA-Folieneinlage zwischen dem Obermaterial und der Verstärkungskomponente platziert und in einem einzigen Presszyklus von 15 bis 45 Sekunden verschmolzen wird.
Bei technischer Oberbekleidung und medizinischer Schutzkleidung werden Schmelzfolien in schmale Bänder geschnitten und mit einer Heißluft-Bandversiegelungsmaschine auf genähte Nähte aufgetragen. Die Maschine richtet einen Heißluftstrahl gleichzeitig auf das Band und den Stoff und schmilzt die Folie unmittelbar bevor sie von einer Andruckrolle in die Naht gedrückt wird. TPU ist die dominierende Chemie für diese Anwendung, da die resultierende Siegelnaht mindestens überleben muss 40 Waschgänge bei 60°C ohne auszulaufen, während die Flexibilität, sich mit dem Stoff zu dehnen, erhalten bleibt.
Die Bindung zum Substrat entsteht durch eine Kombination aus mechanischer Verzahnung und spezifischer Adhäsion – polare Wechselwirkungen, Wasserstoffbrückenbindungen oder, in einigen reaktiven Formulierungen, kovalente Bindungen. Als allgemeine Regel gilt, dass der Schmelzklebstofffilm zum Zeitpunkt der Verklebung eine Oberflächenenergie aufweisen muss, die niedriger ist als die Oberflächenenergie des Substrats. Polyolefinfolien mit ihrer intrinsisch niedrigen Oberflächenenergie ungefähr 30 dyn/cm haften schlecht auf allem, es sei denn, das Substrat wird durch Koronaentladung, Plasma oder Flammenbehandlung vorbehandelt, um seine Oberflächenenergie auf über 38 dyn/cm zu erhöhen.
TPU- und EVA-Folien sind aufgrund ihrer polaren Acetat- und Urethangruppen, die auf Substraten wie Leder, Baumwolle und mit Polyurethan beschichteten Stoffen Wasserstoffbrückenbindungen mit Hydroxyl- und Carbonylgruppen bilden, toleranter. Allerdings ist Kontamination der Feind jeder Schmelzklebung. Selbst Fingerabdrucköle können eine schwache Grenzschicht bilden, die zu einer scheinbaren Haftung führt, die unter Belastung jedoch nachlässt. Ein Abwischen mit Isopropylalkohol und einem sauberen, fusselfreien Tuch unmittelbar vor dem Laminieren ist die minimale Oberflächenvorbereitung für jede kritische Verbindung.
Schmelzklebstofffilme sind im Vergleich zu flüssigen Reaktivklebstoffen chemisch lagerstabil, jedoch nicht immun gegen Alterung. Die primären Abbaumechanismen sind die Oxidation des Polymerrückgrats – insbesondere bei ungesättigten EVA-Typen – und die Feuchtigkeitsaufnahme, insbesondere durch TPU und Polyamid. Insbesondere TPU-Folien sind hygroskopisch: Sie nehmen Luftfeuchtigkeit auf, die bei Erwärmung der Folie über 100 °C verdampft und Blasen, Hohlräume und eine schwache, schaumige Klebefuge erzeugt. Ungeöffnete, mit einer Feuchtigkeitssperre verpackte TPU-Folie hat eine Haltbarkeitsdauer von typisch 12 Monate ab Herstellungsdatum . Nach dem Öffnen sollte die Folie innerhalb von 24 bis 48 Stunden verbraucht werden, sofern sie nicht in einem trockenen Schrank mit einem Taupunkt unter -30 °C gelagert wird.
Polyolefinfolien sind am lagerstabilsten und widerstehen sowohl Oxidation als auch Feuchtigkeitsaufnahme. Polyamidfolien widerstehen der Oxidation gut, nehmen Feuchtigkeit aber noch aggressiver auf als TPU. Eine Polyamidfolie, die einen Tag lang der Umgebungsfeuchtigkeit ausgesetzt ist, kann so viel Wasser enthalten, dass sie bei der Aktivierung sichtbar schäumt. Vortrocknen der Folienrolle in einem Adsorptionstrockner 60°C für 4 bis 6 Stunden vor der Verarbeitung ist ein Standardverfahren bei hochzuverlässigen Anwendungen wie der Verklebung von Fahrzeuginnenräumen, bei denen eine fehlerhafte Naht einen Garantieanspruch darstellt.
Die Validierung einer Schmelzfolienbindung erfordert mehr als einen subjektiven Schältest. Die folgenden Tests liefern quantitative Daten, die in der Produktion statistisch verfolgt werden können.
Die Schmelzklebefolienindustrie reagiert auf den regulatorischen Druck in Bezug auf Einwegkunststoffe und Deponieabfälle mit mehreren Technologiewechseln. Biobasierte EVA-Folien, bei denen die Ethylenkomponente aus Zuckerrohr-Ethanol und nicht aus Erdöl gewonnen wird, sind jetzt im Handel erhältlich und weisen im Wesentlichen die gleichen Eigenschaften wie petrochemische Qualitäten auf. Noch wichtiger ist, dass die Entwicklung abwaschbarer, wiederablösbarer Klebefolien im Textilrecycling an Bedeutung gewinnt. Diese Folien haften während der gesamten Nutzungsdauer des Kleidungsstücks fest, sind jedoch so formuliert, dass sie ihre Haftung verlieren, wenn sie einer bestimmten auslösenden Bedingung ausgesetzt werden – einem bestimmten pH-Wert, einem Temperaturanstieg über normale Waschtemperaturen oder einem chemischen Bad –, sodass die verbundenen Schichten zum Recycling getrennt werden können. Der Aktionsplan für die Kreislaufwirtschaft der Europäischen Union ist ein wichtiger Treiber dieser Forschung, da verklebte Multimaterial-Textillaminate derzeit nicht recycelbar sind und auf der Mülldeponie oder in der Verbrennung landen.
Hitzebeständiges Laseretikettenmaterial: Substrate, Leistung und Auswahlhilfe
Synthetische Papieretiketten für Tiefkühlkost: Flexo- und UV-Tintenstrahldruck
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
