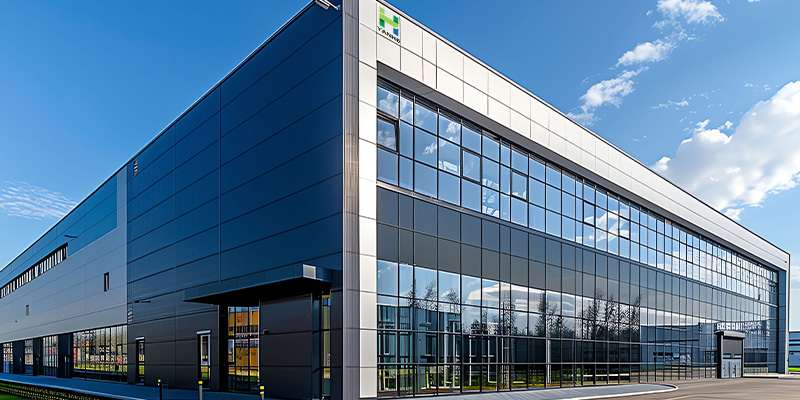
Anhui Yanhe New Material Co., Ltd. wurde 2012 gegründet und befindet sich auf einem 17 Hektar großen Gelände in der Guangde Economic Development Zone West. Das Unternehmen entwickelt und produziert hauptsächlich Spezialetikettenmaterialien, Funktionsbänder für die Elektronikindustrie sowie Klebeprodukte für verschiedene Funktionsfolienmaterialien und ist in der Lage, die technischen Anforderungen der Produkte seiner Kunden vollständig zu erfüllen, indem es entsprechende Oberflächenbeschichtungen aufbringt, die auf den funktionalen Anforderungen der verschiedenen Oberflächen der Kunden basieren.
Beschichtungswalze: Methoden, Toleranzen und Auswahl hochwertiger beschichteter Walzen
Eine Beschichtungsrolle mag wie eine einfache Spule aus flexiblem Material aussehen, aber jede Rolle, die in Ihre Produktionslinie gelangt, ist das Ergebnis eines Prozesses, der darüber entscheidet, wie gut gedruckt, gestanzt, laminiert oder montiert wird. Wenn Einkaufsingenieure beschichtete Rollen für Etiketten, Bänder oder Batteriematerialien bewerten, stellt sich in der Praxis nicht nur die Frage, um welche Beschichtung es sich handelt, sondern auch, wie gleichmäßig sie über die gesamte Bahn aufgetragen wurde, wie eng die Rolle gewickelt war und welche Mängel sich in den oberen Schichten verbergen.
Die Schlussfolgerung vorweg: Konzentrieren Sie sich bei der Bewertung von Beschichtungswalzen auf drei messbare Indikatoren: Toleranz der Trockenbeschichtungsdicke, Gleichmäßigkeit quer zur Bahn und Fehlerdichte pro Flächeneinheit. Aus diesen drei Zahlen ergibt sich alles Weitere, von der Druckqualität bis zur Stanzleistung.
Ein schönes Mustermuster sagt Ihnen nichts über den Rest der Rolle; Dies gilt auch für Produktionsdaten auf Chargenebene. In diesem Leitfaden werden die wichtigsten Walzenbeschichtungsmethoden erläutert, die Toleranzen, die Sie tatsächlich angeben sollten, die Qualitätsindikatoren, die selten auf einem Datenblatt aufgedruckt sind, und wie Sie einen Beschichtungslieferanten auswählen, der wiederholbare Ergebnisse liefern kann.
Was eine Streichwalze eigentlich ist
Eine Beschichtungsrolle ist ein fertiges Materialprodukt: Ein Basissubstrat wie PET, PVC, Glasfasergewebe, synthetisches Papier oder Aluminiumfolie wird abgewickelt, mit einer flüssigen Formulierung beschichtet, getrocknet oder ausgehärtet und zu einer Mutterrolle wieder aufgewickelt. Diese Masterrolle wird dann in verkaufsfähige Breiten geschnitten. Der Wert der Rolle hängt von vier Prozessschritten ab:
Untergrundvorbereitung. Durch die Corona- oder Plasmabehandlung wird die Oberflächenenergie erhöht, sodass die flüssige Beschichtung den Film gleichmäßig benetzt. Das Überspringen dieses Schritts führt zu Entnetzung, Orangenhaut und schlechter Haftung.
Beschichtungsdosierung. Die Methodee, mit der die Flüssigkeit aufgetragen und nivelliert wird, bestimmt die Gleichmäßigkeit der Dicke, die wiederum die Klebeleistung und das Erscheinungsbild beim Endgebrauch steuert.
Trocknen und Aushärten. Temperaturprofil und Verweilzeit im Ofen entscheiden über Restlösungsmittel, Vernetzungsdichte und Alterungshaftung.
Wicklung. Spannung, Walzendruck und Walzenhärte beeinflussen die Dehnung, Teleskopierung und Blockierung der Schichten während der Lagerung.
Bei Anhui Yanhe laufen diese Schritte auf speziellen Beschichtungslinien in einer staubfreien Werkstatt ab. Das ist wichtig, denn in der Luft befindliche Partikel sind die größte Einzelursache für Nadellöcher und Oberflächenkrater in beschichteten Walzen. Die tatsächliche Produktionsumgebung können Sie auf unserer Seite einsehen Beschichtungswerkstatt Seite.
Rollbeschichtungsverfahren im Vergleich
Es gibt keine einzelne Beschichtungsmethode, die für jedes Produkt geeignet ist. Die Wahl ist ein Kompromiss zwischen Nassdicke, Toleranz, Geschwindigkeit und Kapitalkosten. Der folgende Vergleich fasst die am häufigsten verwendeten Methoden für Klebe- und Funktionsbeschichtungen zusammen.
Typische Nassfilmfähigkeitsbereiche; Die endgültige Leistung hängt von der Formulierung, dem Substrat und der Liniengeschwindigkeit ab.
Bei druckempfindlichen Etikettenmaterialien dominieren die Umkehrwalzen- und Gravurbeschichtung, da sie eine angemessene Geschwindigkeit mit einem sauberen Klebstoffauftrag kombinieren. Für EV-Batteriefolien, bei denen Flammschutz und Dickentoleranz der Funktionsschicht von entscheidender Bedeutung sind, wird die Schlitzdüse bevorzugt, da es sich um ein geschlossenes System handelt: Die Beschichtungsflüssigkeit befindet sich nicht in einer offenen Wanne, sodass die Aufnahme von Verunreinigungen minimiert wird. Einen tiefergehenden technischen Vergleich finden Sie in unserem Leitfaden zu Walzenbeschichtungstechnologien und Toleranzen .
Versteckte Qualitätsindikatoren auf einer beschichteten Rolle
Standarddatenblätter geben die durchschnittliche Dicke, Schälhaftung und Scherfestigkeit an. Sie erwähnen selten die Indikatoren, die tatsächlich zu Produktionsausfällen führen. Diese fünf sind am wichtigsten:
Dickenprofil quer zur Bahn. Die durchschnittliche Dicke kann innerhalb der Spezifikation liegen, während die Kanten 8 % dicker als die Mitte sind. Die Folge sind Farbstreifenbildung in gedruckten Etiketten und ein Herausdrücken des Klebstoffs beim Stanzen.
Fehlerdichte pro 100 m². Fischaugen, Gelflecken, Nadellöcher und Streifen werden pro Flächeneinheit gezählt. Die meisten beschichteten Rollen sehen gut aus, bis sie von hinten beleuchtet werden.
Leistung bei gealtertem Peeling. Die Schälkraft nach 30, 90 und 180 Tagen zeigt, ob der Klebstoff vollständig vernetzt war. Ein schlecht ausgehärteter Klebstoff kann mehr als 20 % seiner ursprünglichen Schälkraft verlieren.
Release-Stabilität. Bei Rollen mit Release-Liner sollte der Release-Wert über Feuchtigkeitszyklen hinweg stabil bleiben. Schwankende Freigabewerte führen zu Fehlverhalten bei automatischen Etikettenspendern.
Restlösungsmittel und VOC. Hohe Lösungsmittelrückstände führen zu Gerüchen, Druckkopfverschmutzung und potenziellen Compliance-Problemen.
Die Dickenschwankung ist der am einfachsten zu quantifizierende Indikator. Die folgende Tabelle vergleicht typische Unterschiede zwischen den Beschichtungsmethoden. niedriger ist besser.
Direkt ±5 %
Messer ±4 %
Umgekehrt ±3 %
Tiefdruck ±2 %
Schlitzmatrize ±1,5 %
In unseren Produktionslinien wird die Dickentoleranz quer zur Bahn bei klebstoffbeschichteten Etikettenmaterialien auf ±3 % gehalten, und die staubfreie Werkstatt hält die Fehleranzahl unter dem internen Grenzwert, der in jedem Chargen-QK-Bericht dokumentiert ist. Bei Produkten, die ein sehr enges Beschichtungsfenster benötigen, wie zum Beispiel Farbwechsel-Triggerfolien, setzen wir auf präzise Dosierung und 100 % visuelle Kontrolle.
Beschichtete Walzen werden in vier großen Industriesektoren verbraucht, und jeder Sektor legt bei der Auswahl der Materialien unterschiedliche Prioritäten.
Etiketten und Druck – 38 %
Materialien für Elektrofahrzeugbatterien – 27 %
Elektronik und Lärmschutz – 20 %
Marine und Industrie – 15 %
Etiketten und Druck. Thermopapier, PVC-Klebefolie, synthetisches Papier und Lasergravurfolie werden zu Etiketten für die Logistik-, Lebensmittel- und Industriekennzeichnung verarbeitet. Im Vordergrund stehen eine gleichmäßige Druckannahme, eine gleichmäßige Verklebung und eine saubere Stanzung.
Materialien für Elektrofahrzeugbatterien. Flammhemmende Aerogel-Verpackungsfolien, CCS-Heißpressfolien und wärmehärtbare PI-Folien schützen Batteriezellen und Stromschienenbaugruppen. Hier stehen die Flammschutzklasse (VTM-0), die Dimensionsstabilität und eine extrem niedrige Fehlerdichte im Vordergrund, da bereits ein einziges Nadelloch die Sicherheitsleistung beeinträchtigen kann.
Elektronik und Lärmschutz. PET-Verbundschaum, geräuschreduzierende Aufkleber für Laptop-Akkus und doppelseitige Klebebänder lösen NVH-Probleme in der Unterhaltungselektronik. Eine gleichmäßige Klebstoffdicke und ein kontrolliertes Kompressionsverhalten sind die zentralen Anforderungen.
Meerespipelines und Industrieschutz. Hochtemperatur-spritzwassergeschütztes Klebeband für Schiffsrohre erfordert versiegelte Kanten, Hitzebeständigkeit und langfristige Haftung bei hoher Luftfeuchtigkeit.
Fünf Schritte zur zuverlässigen Beschichtungswalzenversorgung
Die Auswahl eines Beschichtungswalzenlieferanten ist eine Entscheidung, die sich auf die Ausbeute, die Nacharbeitsraten und die Beschwerden des Endbenutzers auswirkt. Nutzen Sie diese fünf Schritte, um die Auswertung zu strukturieren.
SCHRITT 1
Definieren Sie Endnutzungsbedingungen
Notieren Sie den Temperaturbereich, die chemische Belastung, das Schälziel und den Verarbeitungsprozess, bevor Sie die Spezifikationen besprechen.
SCHRITT 2
Wählen Sie Substrat und Chemie
PET bietet Dimensionsstabilität; PVC verleiht Anpassungsfähigkeit; Glasfaser erhöht die Reißfestigkeit. Adhäsive Familien verhalten sich während des Alterns unterschiedlich.
SCHRITT 3
Geben Sie reale Toleranzen an
Eine Vergrößerung der Beschichtungstoleranz von ±5 % auf ±2 % erhöht die Kosten. Ziehen Sie es dort an, wo es der Prozess tatsächlich erfordert, und lockern Sie es an anderer Stelle.
SCHRITT 4
Validieren Sie mit alten Tests
Testen Sie Pilotproben nach 30 Tagen Lagerung erneut. Eine Beschichtung, die frisch bleibt, aber nach der Alterung nicht funktioniert, stellt ein Risiko für die Lieferkette dar.
SCHRITT 5
Geben Sie QC-Daten in den Vertrag ein
Fordern Sie ein Analysezertifikat pro Charge an, einschließlich Dickenprofil, Fehleranzahl, Schälkraft und Flammschutzklasse (sofern zutreffend).
Bei Laminierungs- und Klebeanwendungen ist eine präzise aufgetragene Klebeschicht der Unterschied zwischen einem vorhersehbaren Prozess und einem Prozess nach dem Prinzip der Versuch-und-Irrtum-Methode. Schmelzklebstofffilme sind ein Beispiel, bei dem die Gleichmäßigkeit der Schichtdicke die Qualität der Klebelinie direkt beeinflusst.
Beschichtete Brötchen altern bereits vor der Umstellung. Einfache Lagerregeln verhindern die meisten Feldausfälle:
Bei 15–30 °C und 40–70 % relativer Luftfeuchtigkeit, geschützt vor direkter Sonneneinstrahlung, lagern.
Bewahren Sie die Rollen bis zum Gebrauch in der versiegelten Originalverpackung auf. Nicht in der Nähe von Lösungsmitteln oder starken Oxidationsmitteln lagern.
Nutzen Sie die Rotation der Lagerbestände nach dem Prinzip „First-In, First-Out“. Klebeprodukte haben je nach Chemie eine Haltbarkeit von 6 bis 24 Monaten.
Akklimatisieren Sie die Rollen vor dem Abwickeln mindestens 24 Stunden lang im Verarbeitungsraum, um Kondensation auf der Oberfläche zu vermeiden.
Compliance ist ebenso wichtig. Geben Sie für Elektronik- und Batterieanwendungen UL-anerkannte Klebstoffe und Flammschutzklassen wie VTM-0 an und bestätigen Sie die Einhaltung eingeschränkter Substanzen mit dem Lieferanten. Ein qualifizierter Lieferant stellt eine Dokumentation zur Chargenrückverfolgbarkeit bereit, einschließlich Analysezertifikaten und Materialsicherheitsdatenblättern, und kann seine Testlaborergebnisse bei Audits vorlegen.
Die Beschichtungswalze, die Sie heute festlegen, bestimmt Ihre Konvertierungsausbeute für die nächsten zwölf Monate. Ein Lieferant, der seine Beschichtungslinie offen zeigt, QC-Daten auf Chargenebene präsentiert und echte Alterungs- und Flammschutztestergebnisse mitteilt, wird fast immer niedrigere Gesamtbetriebskosten erzielen als einer, der auf Hochglanzbroschüren angewiesen ist.
Selbstklebende Etiketten bestehen aus drei Hauptschichten: dem Obermaterial, dem Kleber und dem Trägermaterial. Jede Komponente dient einem bestimmten Zweck und variiert je nach Verwendungszweck des Etiketts ...
1. Einführung
1.1 Einführung in Thermopapier und DruckerpapierThermopapier und Druckerpapier sind beide gängige Papiersorten, die zum Drucken verwendet werden, aber sie funktionieren auf grundlegend unterschiedlichen...
PVC-Klebefolie verstehen
PVC-Klebefilm, kurz für Polyvinylchlorid-Klebefilm, ist ein vielseitiges und weit verbreitetes Material, das die robusten mechanischen Eigenschaften von PV kombiniert...