

Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Aus China kommend, in die Welt vermarkten.
Es beginnt normalerweise mit einem abgelehnten Wurf. Ein Käufer genehmigt ein Muster einer weißen PVC-Klebefolie. Die erste Produktionsrolle druckt sauber, aber die dritte Rolle zeigt nach dem Stanzen eine fleckige Haftung. Die Klebstoffformel hat sich nicht geändert. Die Beschichtungslinie driftete.
Rollbeschichtungstechnologien entscheiden darüber, wie gleichmäßig eine Funktionsbeschichtung auf ein flexibles Substrat aufgetragen wird. Alles, was ein Materialspezialist letztendlich misst – Haftung, Opazität, Flammschutz, Stanzverhalten, Alterungsbeständigkeit – wird in der Beschichtungslinie festgelegt, bevor das Produkt auf seine endgültige Rolle zurückgespult wird.
Kernfazit: Es gibt keine universell beste Beschichtungsmethode. Schlitzdüse und Tiefdruck ergeben die engsten Toleranzen für Präzisionsfolien; Hotmelt-Beschichtung trägt lösungsmittelfreie Klebeschichten mit hoher Geschwindigkeit auf; Die Messer-über-Walze-Methodee bleibt eine praktische Option für dicke, weniger anspruchsvolle Beschichtungen. Passen Sie die Methode an die Funktion an – und überprüfen Sie die Beschichtungsdaten des Lieferanten, nicht nur die Probe.
Eine Walzenbeschichtungsanlage ist ein kontinuierliches System, das eine flüssige oder geschmolzene Beschichtung auf ein flexibles Substrat dosiert. Das Substrat wird abgewickelt, durchläuft einen Beschichtungskopf, durchläuft eine Trocknungs- oder Härtungszone und wird wieder aufgewickelt. Der entscheidende Unterschied zwischen den Technologien liegt in der Art und Weise, wie die Beschichtung dosiert wird.
Bei vordosierten Methoden wird die Beschichtungsdicke eingestellt, bevor die Flüssigkeit die Bahn berührt. Schlitzdüsen-, Tiefdruck- und Vorhangbeschichtungen gehören zu dieser Gruppe und liefern die engsten Toleranzen. Bei selbstdosierten Methoden wird ein Überschuss aufgetragen und anschließend mit einer Klinge, einem Stab oder einem Walzenspalt entfernt. Die Messer-über-Walze- und Rakelbeschichtung folgt diesem Prinzip – einfacher und kostengünstiger, aber mit größerer Variationsbreite.
Schlitzdüsenbeschichtung
Eine vordosierte Methode, die ein präzises Flüssigkeitsvolumen durch eine schmale Düse auf die Bahn extrudiert. Die typische Toleranz beträgt ±2–3 % und es ist für Viskositäten von bis zu mehreren Zehntausend mPa·s geeignet. Üblich für Haftklebstoffe, Batteriefolien und optische Schichten.
Tiefdruckbeschichtung
Ein gravierter Zylinder nimmt die Beschichtung aus einer Pfanne auf und überträgt sie direkt auf das Substrat. Hervorragend geeignet für niedrigviskose lösungsmittelbasierte Systeme mit einer Toleranz von etwa ±2 %. Wird in Thermopapier, synthetischem Papier und Etikettenobermaterialien verwendet.
Hotmelt-Beschichtung
Ein 100 % fester Klebstoff wird geschmolzen und bei erhöhter Temperatur aufgetragen und dann abgekühlt, um die endgültige Verbindung zu bilden. Es ist kein Trockenofen erforderlich, sodass die Liniengeschwindigkeit steigt und der Energieverbrauch sinkt. Dies ist der Weg hinter Produkten wie dem Dual-Silikon-Schmelzklebefolie Wird in der industriellen Laminierung verwendet.
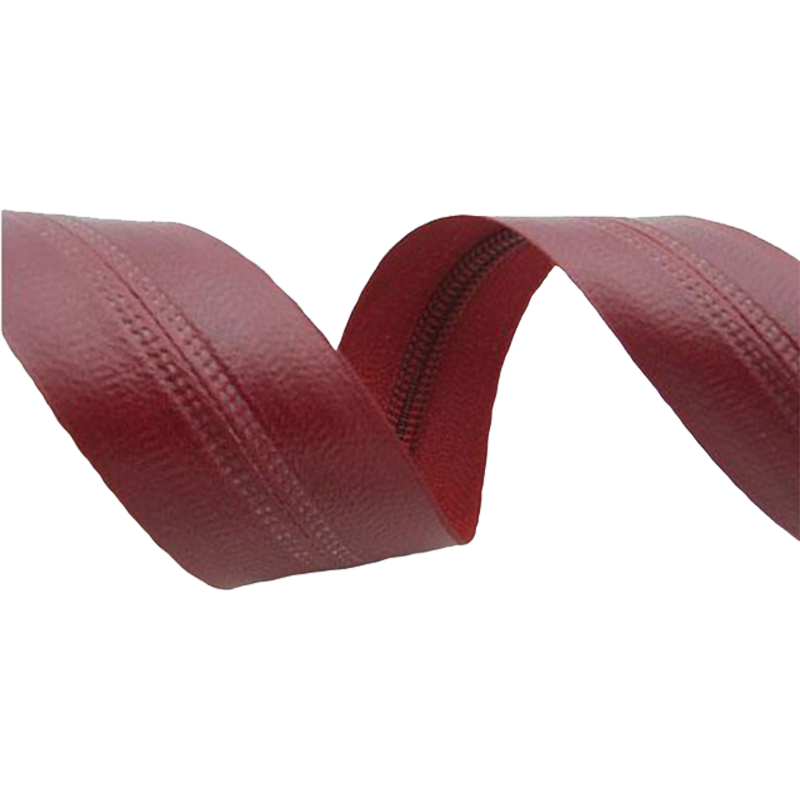 Großhandel YH-TFTR 50# Dual-Silikon-Schmelzklebefolie Lieferanten, Unternehmen - Yanhe ist ein chinesischer Großhandelslieferant für YH-TFTR 50# Dual-Silikon-Schmelzklebefolien und YH-TFTR 50# Dual-Silikon-Schmelzklebefilme ... Produkt anzeigen →
Messer-über-Walze-Beschichtung
Ein Messerspalt steuert, wie viel Beschichtung auf der Bahn verbleibt. Einfach, robust und für hohe Schichtgewichte geeignet, die Toleranz ist jedoch mit ±5–10 % größer. Geeignet für Kitte, schalldämmende Schichten und andere verträgliche Anwendungen.
Der folgende Vergleich zeigt typische Betriebsfenster. Die tatsächlichen Werte ändern sich je nach Beschichtungschemie, Substrat und Linienkonfiguration. Behandeln Sie sie daher als Planungsdaten und nicht als Garantien.
Lesen Sie die Toleranzspalte sorgfältig durch. Eine Toleranz von ±2 % bei einer 50-µm-Beschichtung bedeutet ein ±1-µm-Fenster. Bei ±10 % kann die gleiche Beschichtung um ±5 µm variieren – genug, um einen flammhemmenden Film in einem UL 94 VTM-0-Test von einem einwandfreien Zustand in einen grenzwertigen Fehler umzuwandeln.
Rollbeschichtete Folien erreichen fast alle Industriezweige, doch einige wenige Anwendungen dominieren das Volumen. Die folgende Aufteilung gibt einen praktischen Überblick darüber, wo beschichtete Funktionsfolien heute verbraucht werden.
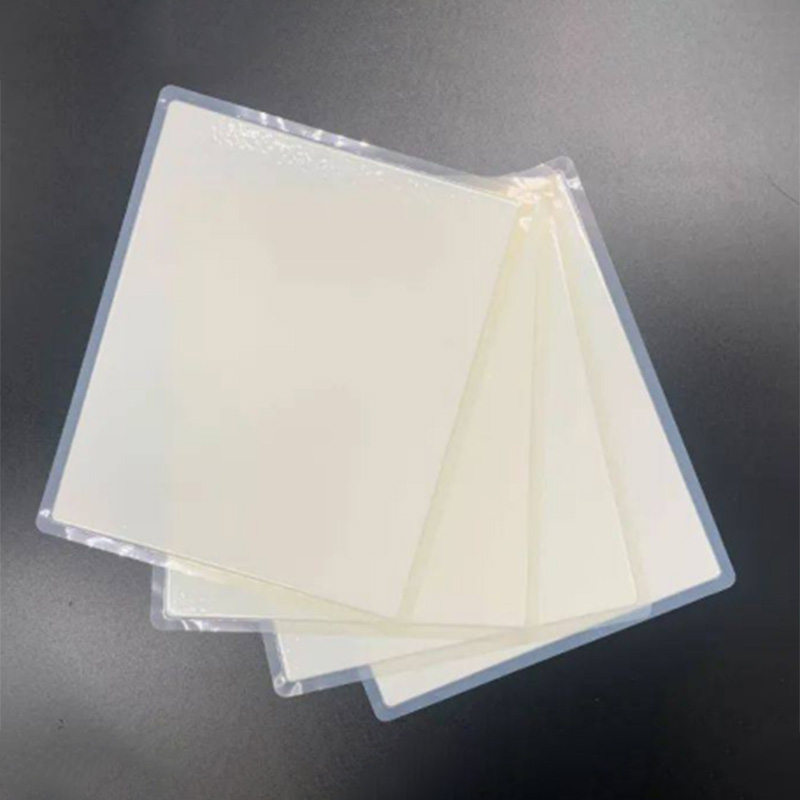
Etikettenmaterialien bleiben der größte Absatzmarkt. Obermaterialien wie Thermopapier, Perlmutt-Synthetikpapier und PVC-Klebefolie erhalten ihre Klebe- und Deckbeschichtungen auf Rollenlinien. Ein Material wie unseres Reinweiße PVC-Klebefolie muss eine gleichmäßige Beschichtung aufweisen, damit das Drucken, Stanzen und Spenden ohne Überraschungen abläuft.
 Großhandel SVLW 80#E(W) Reinweiße PVC-Klebefolie Lieferanten, Unternehmen - An Yanhe ist ein chinesischer Großhandelslieferant für SVLW 80#E(W) PVC-Klebefolien auf reinweißer Basis und ein Hersteller von PVC-Klebefolien auf reinweißer Basis SVLW 80#E(W) ... Produkt anzeigen →
Das sich am schnellsten entwickelnde Segment ist die Energiespeicherung. Funktionelle Folien für Batteriepacks – flammhemmende Aerogel-Verpackungsfolien, CCS-Heißpressfolien und wärmehärtbare PI-Folien – sind auf Beschichtungstechnologien angewiesen, die enge Toleranzen einhalten und gleichzeitig Flammschutz und Hitzebeständigkeit bieten. Die Weiße, flammhemmende Aerogel-Verpackungsfolie Mit VTM-0 bewertet ist ein gutes Beispiel für eine walzenbeschichtete Sicherheitsschicht, die keine dünnen Stellen bilden darf.
 Großhandel YH-TFW 36# 14 VTM-0 White Aerogel Flammhemmende Verpackungsfolie Suppl Yanhe ist Chinas Großhandelslieferant für flammhemmende Verpackungsfolien YH-TFW 36# 14 VTM-0 White Aerogel und YH-TFW 36# 14 VTM-0 White Aerogel... Produkt anzeigen →
Industrieklebebänder und Verbundwerkstoffe runden das Bild ab. Doppelseitige Klebebänder, Schmelzfolien und Glasfaserfilze aus Aluminiumfolie kombinieren Beschichtung und Laminierung, um Haftung, Isolierung und mechanische Festigkeit in einer einzigen Konstruktion zu bieten.
In Broschüren werden Geschwindigkeit und Dicke angegeben. Was sie selten zeigen, ist die Gleichmäßigkeit des Beschichtungsgewichts – die Variation der Beschichtungsmasse über die Breite und Länge der Bahn. Diese Zahl steuert, wie sich das fertige Material auf der Linie eines Kunden verhält.
Die folgende Tabelle zeigt die typische Variation des Beschichtungsgewichts (CV%) je nach Methode. niedriger ist besser.
Eine Schlitzdüsenlinie, die mit 1,5 % CV auf einer 25 g/m²-Klebeschicht läuft, bleibt bei etwa ±0,4 g/m². Eine Messer-über-Rolle-Linie bei 8 % CV kann um ±2 g/m² abweichen – genug, um die Schälfestigkeit merklich zu verändern oder Flecken auf einem gedruckten Etikett zu erzeugen. Fordern Sie bei sensiblen Anwendungen Daten zum Auftragsgewicht an mehreren Stellen entlang der Rollenbreite an, nicht nur an der Vorderkante.
Bei uns Beschichtungswerkstatt Das Beschichtungsgewicht wird routinemäßig gemessen und anhand der Chargenspezifikation verfolgt, sodass ein Kunde, der 5.000 Meter bestellt, das gleiche Beschichtungsprofil wie das genehmigte Muster erhält.
Beginnen Sie mit der Produktanforderung, nicht mit der Beschichtungsmaschine. Die folgende Reihenfolge spiegelt den Ansatz unserer Ingenieure wider, wenn ein Kunde eine neue Oberfläche oder eine neue Funktion auf den Tisch bringt.
Nennen Sie die geforderte Leistung: Haftungsgrad, Ablösbarkeit, Flammschutz, Temperaturbeständigkeit, Bedruckbarkeit oder Beständigkeit gegen Wasser und Chemikalien. Die Funktion bestimmt die Beschichtungsfamilie – Klebstoff auf Acryl- oder Kautschukbasis, Schmelzklebstoff, Silikontrennmittel oder eine funktionelle Deckschicht.
Engere Beschichtungsgewichtstoleranzen erhöhen die Produktionskosten. Ein einfacher permanenter Etikettenkleber erfordert möglicherweise keine Schlitzdüsenpräzision; Eine Batteriesicherheitsfolie reicht aus. Definieren Sie die Toleranz, mit der Sie leben können, bevor Sie Angebote vergleichen.
Oberflächenenergie, Rauheit und Hitzebeständigkeit des Substrats – PET, PVC, synthetisches Papier, Glasfasergewebe oder Aerogel – schränken den Prozess ein. Die Beschichtung muss die Bahn gleichmäßig benetzen und das Trocknungs- oder Härtungsprofil ohne Verformung überstehen.
Kein Datenblatt ersetzt einen Pilotversuch. A kundenspezifischer Beschichtungs- und Laminierversuch verrät, wie sich das Material beim Drucken, Stanzen, Spenden oder Thermokonfektionieren verhält. Bewerten Sie die Schälhaftung, Alterung und Umweltbeständigkeit, bevor Sie das Material freigeben.
Überprüfen Sie, wie die Rollen gewartet werden, wie das Beschichtungsgewicht aufgezeichnet wird und wie die Proben getestet werden. Ein UL-gelisteter Klebstoff oder eine Flammschutzklasse VTM-0 ist nur dann sinnvoll, wenn die Produktionslinie die Bedingungen erfüllen kann, unter denen das Zertifikat ausgestellt wurde.
Die Walzenbeschichtung erfolgt mechanisch und mechanischer Verschleiß zeigt sich auf der Bahn. Abgenutzte Walzenoberflächen, falsch ausgerichtete Walzenspalte, angetrocknete Beschichtungsablagerungen und Lagerspiel führen zu Streifen, Sprüngen und Streifenbildung. Ein seriöser Hersteller führt einen dokumentierten Wartungsplan. In unserer Beschichtungswerkstatt werden die Walzen in einem festen Zyklus gereinigt, geprüft und kalibriert, damit die Qualität zwischen den einzelnen Aufträgen nicht schwankt.
Käufer in Elektronik- und Batterielieferketten sollten nach UL-gelisteten Klebstoffen, VTM-0 oder gleichwertigen Flammschutzklassen sowie RoHS- oder REACH-Dokumentation fragen. Ein Lieferant, der diese in einem Datenblatt auflistet, aber das Testprotokoll nicht vorlegen kann, stellt ein Risiko dar. Fordern Sie das Protokoll an und nehmen Sie, wenn möglich, an einem Test im Labor teil.
Walzenbeschichtungstechnologien sind die Brücke zwischen einer chemischen Formulierung und einem zuverlässigen Industriematerial. Die in einer Produktionslinie gewählte Methode entscheidet darüber, ob ein Etikett einem Kühllager standhält, ob eine Batteriefolie flammenbeständig ist und ob ein Klebeband die gesamte Lebensdauer einer Baugruppe überdauert. Käufer, die den Prozess hinter dem Material verstehen, sind diejenigen, die konsistente Rollen erhalten, Bestellung für Bestellung. Das ist der Standard, den Anhui Yanhe New Material auf jeder Rolle einhält, die wir versenden.
Hochtemperatur-Silikonband: Temperaturwerte, Anwendungen und Auswahl
Geblasene Polyurethanfolien vs. Folien aus thermoplastischem Polyurethan (TPU): Wie Sie wählen
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
