

Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Aus China kommend, in die Welt vermarkten.
Ein Etikettenverarbeiter, der eine Pulverbeschichtungsanlage betreibt, rief uns einmal wegen einer 50 µm starken transparenten PET-Abdeckrolle an, die sich in einem 190 °C heißen Aushärtungsofen an den Rändern gewellt hatte. Der Film war nach fünf Minuten in Ordnung und nach acht Minuten ruiniert. Dieser einzelne Fehler erklärt, was „Folie für hohe Temperaturen“ in der Praxis wirklich bedeutet: Standard-PET ist standardmäßig kein hitzebeständiges Material, aber die richtige Qualität übersteht viel mehr Hitze, als die meisten Käufer annehmen.
Hier ist die Kurzversion. Standardmäßiges biaxial orientiertes PET ist bei etwa –70 °C bis 150 °C beständig. Hitzestabilisiertes PET hält Dauertemperaturen bei 180–200 °C stand und verträgt einige Minuten lang Spitzentemperaturen nahe 230 °C. Über dieser Decke benötigen Sie eine PI-Folie oder ein ganz anderes Substrat. Sobald die Temperaturfrage geklärt ist, verlagert sich das eigentliche Risiko auf Schrumpfung, Klebstoffchemie, Ebenheit des Liners und Schlitztoleranz.
Das Fazit zuerst: PET versagt bei hohen Temperaturen nicht, weil es schmilzt. Dies schlägt fehl, weil sich die beim Strecken in der Folie fixierte Ausrichtung entspannt und die Folie schrumpft. Wenn Sie eine hitzestabilisierte Sorte kaufen, können Sie die Temperatur von etwa 150 °C auf etwa 200 °C erhöhen, ohne den Untergrund zu wechseln.
Polyethylenterephthalat ist teilkristallin und seine Glasübergangstemperatur liegt bei etwa 78 °C. Unterhalb dieses Punktes ist die Folie steif und formstabil. Darüber werden die amorphen Bereiche weicher und die molekulare Orientierung beginnt sich zu entspannen. Was Sie an der Linie beobachten können, ist ein Aufrollen der Kanten, ein Breitenverlust und schließlich ein Austreten von Klebstoff auf das Werkzeug.
Der kristalline Anteil ist es, der PET einspart. Kristalle schmelzen erst bei etwa 250–260 °C, so dass ein richtig hitzefixierter Film seine Form noch lange nach dem Erweichen der amorphen Phase behalten kann. Die Wärmestabilisierung ist im Wesentlichen ein Glühschritt: Die Folie wird bei erhöhter Temperatur unter Spannung gehalten, sodass der größte Teil der Schrumpfung in der Fabrik und nicht in Ihrem Ofen erfolgt.
Sequentielles biaxiales Strecken hinterlässt eine größere Restspannung in Maschinenrichtung. Eine Folie, die bei der Lieferung flach ist, kann nach zwanzig Minuten bei 160 °C immer noch um 2–3 % auf der gesamten Bahn schrumpfen.
Wärmestabilisierte Sorten werden unter Spannung geglüht. Anbieter geben in der Regel eine Restschrumpfung von unter 0,5 % bei 150 °C für 30 Minuten an, verglichen mit 1,5–3,0 % bei Standardfolien.
Silikonklebstoffe behalten ihre Schälfestigkeit über 200 °C hinaus; kautschukbasierte Systeme erweichen ab ca. 70 °C; Acryl erreicht im Allgemeinen eine Höchsttemperatur von etwa 120–150 °C. Die Folie kann den Ofen überstehen, der Kleber hingegen nicht.
Trennbeschichtungen, Grundierungen und das Flächengewicht des Liners entscheiden darüber, ob die Rolle durch einen heißen Tunnel flach bleibt und ob beim Entfernen Rückstände auf dem Teil zurückbleiben.
Die folgenden Zahlen sind typische Datenblattwerte und keine Garantien. Ihr Ofenprofil, Ihre Verweilzeit, Ihre Bahnspannung und Ihre Teilegeometrie verändern diese Werte. Behandeln Sie den Tisch daher als Prüfgerät, bevor Sie Muster anfordern.
Manchmal setzt die Rolle, nicht der Film, die Grenze. Wenn ein Typenschild oder Identifikationsetikett einen 110–130 °C warmen Trockentunnel auf Gerätegehäusen durchläuft, ist eine hochtemperaturbeständige weiße PVC-Klebefolie oft die praktischere und kostengünstigere Wahl als ein hitzestabilisiertes PET-Etikettenmaterial, vorausgesetzt, die Oberfläche ist glatt und der Entfernungsaufwand gering.
 SVLWA 80#E(W) Hochtemperaturbeständige PVC-Klebefolie auf weißer Basis Substrat: PVC Kleberstärke: Anpassbar. 180°-Schälkraft der Stahlplatte: Anpassbar Produkt anzeigen →
Käufer vergleichen normalerweise Dicke und Preis. Die beiden Zahlen, die darüber entscheiden, ob ein Durchlauf erfolgreich ist, sind die freie Schrumpfung nach 30 Minuten bei Temperatur und die Schälbeständigkeit nach derselben Belastung. Die folgende Grafik zeigt, warum eine billige Rolle bei 200 °C teuer wird.
Die Balkenhöhe stellt die freie Schrumpfung nach 30 Minuten dar, indexiert auf einer gemeinsamen Skala.
Eine ähnliche Geschichte erzählt die Peel-Retention. Ein Silikonkleber auf einem hitzestabilisierten Träger behält nach 30 Minuten bei 200 °C oft etwa 85 % seiner ursprünglichen Haftung und lässt sich immer noch sauber und rückstandsfrei ablösen. Ein gummibasierter Klebstoff auf demselben Träger hinterlässt einen Schlieren, der mit einem Lösungsmittel abgewischt werden muss, was normalerweise mehr kostet als die Folie.
Die Nachfrage ist nicht gleichmäßig verteilt. Die folgende Grafik zeigt, wie sich der Hochtemperatur-PET-Verbrauch typischerweise auf die verschiedenen Prozessindustrien verteilt.
Im Batteriesegment geht PET zuerst der Spielraum aus. Beim CCS-Heißpressen und FPC-Kupferfolienbonden, bei dem 200 °C mehrere Minuten lang unter Druck gehalten werden, ersetzt eine duroplastische PI-Folie mit der Flammschutzklasse VTM-0 PET vollständig und muss nicht darüber geschichtet werden.
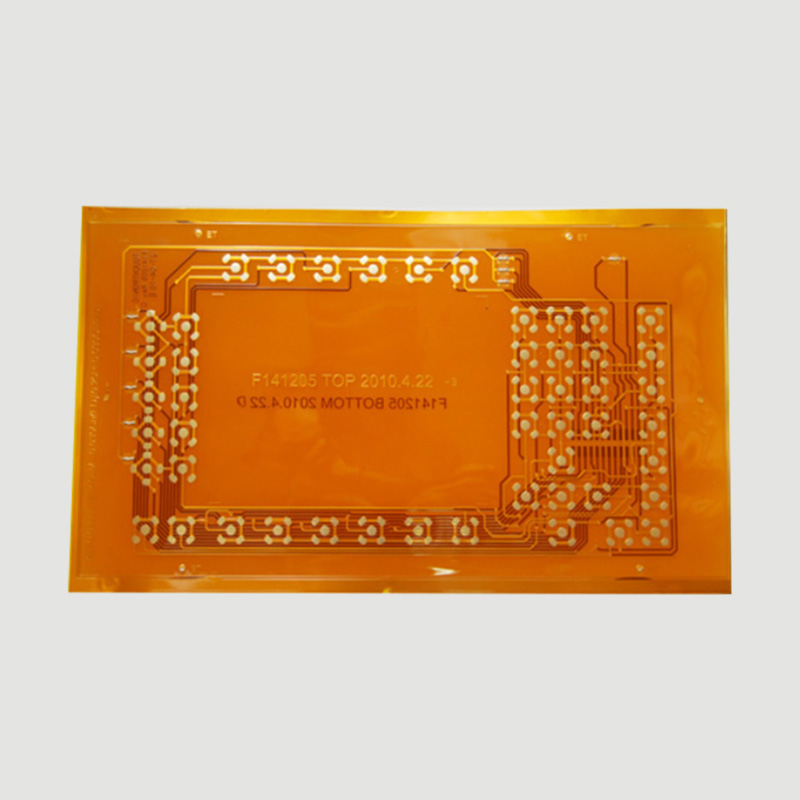 YH-RFPI 50# VTM-0 PI Duroplastischer Film Substrat: PI Kleberstärke: anpassbar 180°-Aluminiumplatten-Schälkraft: ≥ 17 N/25 mm Flammschutzgrad: VTM-0 Produkt anzeigen →
Nicht jede Hochtemperaturarbeit ist eine Maskierungsarbeit. Kennzeichnungsetiketten, die Wellenlöten, Laserbeschriftungsstationen oder Waschzyklen durchlaufen, benötigen eine Oberschicht, die ihren Aufdruck behält und flach bleibt. PET ist in der Regel die richtige Lösung, da es nahezu keine Feuchtigkeit aufnimmt und sich beim Stanzen nicht dehnt.
Es dominieren zwei praktische Varianten. Bei der ersten handelt es sich um eine mattsilberne PET-Folie in Kombination mit einem UL-anerkannten Klebstoff, die dort eingesetzt wird, wo das Etikett auf einem Metallgehäuse sitzt, das sich im Betrieb erwärmt, und wo behördliche Dokumentation wichtig ist. Bei der zweiten handelt es sich um Lasergravurfolien, entweder zerbrechbar oder nicht zerbrechlich, die zur Herstellung dauerhafter Barcodes und Asset-Tags verwendet werden. Wenn Sie diese Substrate vergleichen, ist diese Aufschlüsselung von hitzebeständige Trägermaterialien für Laseretiketten behandelt Leistungskompromisse ausführlicher.
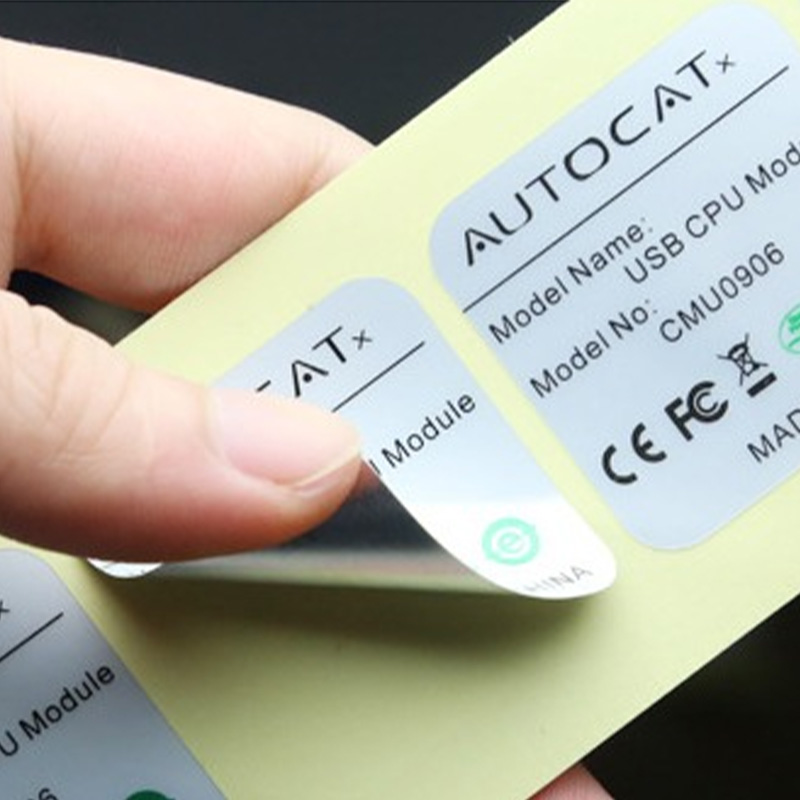 TLSMB 50#(W)A PET-Folie mit weißer, dicker Basis und farbveränderndem UL-Klebstoff in mattem Silber Substrat: Farbwechselndes mattsilbernes PET. Kleberstärke: anpassbar. 180°-Stahlplatten-Abziehkraft: anpassbar Produkt anzeigen →
Eine Warnung bezüglich der Toleranzen: Ein 50-µm-PET-Etikettenmaterial, dessen Dicke auf ±5 % festgelegt ist, kann zwischen den Chargen so stark variieren, dass sich der Stanzdruck ändert. Fragen Sie nach dem gemessenen Wert, nicht nach dem Nennwert.
Befestigen Sie ein Thermoelement am eigentlichen Substrat. Die Ofenanzeigen zeigen bei einer kurzen Verweilzeit routinemäßig 20–30 °C höhere Temperaturen an als das Teil.
Hitzestabilisiertes PET is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silikon für blankes Metall und sauberes Entfernen, Acryl für allgemeine Zwecke, Gummi nur dort, wo die Temperaturen unter 80 °C bleiben.
Eine dickere Folie widersteht einem Aufrollen, passt sich aber weniger an Radien an. Geben Sie vor der Angebotserstellung die Spaltbreitentoleranz (typischerweise ±0,2 mm) und den Kerndurchmesser an.
Zwei oder drei Pilotwalzen durch den realen Prozess zeigen Wellung, Rückstände und Schrumpfung schneller als jeder Datenblattvergleich.
Hitzebeständige Folie ist immer noch ein beschichtetes Polymerprodukt und zersetzt sich im Regal, wenn sie unsachgemäß gelagert wird. Bewahren Sie Rollen in der Originalverpackung bei 23 ± 5 °C und 50 ± 10 % relativer Luftfeuchtigkeit auf, fern von direkter Sonneneinstrahlung und Ozonquellen. Eine Haltbarkeitsdauer von zwölf Monaten ab Produktionsdatum ist ein angemessener Grundwert, und druckempfindliche Klebstoffe werden mit zunehmendem Alter klebriger. Daher sollten Sie die Lagerbestände rotieren, anstatt sie zu lagern.
Compliance-Dokumente gewinnen selten den Auftrag, aber fehlende Zertifizierungen verlieren ihn. Halten Sie die Erklärungen aktuell und passen Sie sie genau an die Konstruktion an, die Sie versenden.
Bei der Auswahl einer Folie für Hochtemperatur-PET-Anwendungen kommt es auf eine ehrliche Frage an: Welche Temperatur erfährt das Teil tatsächlich und wie lange? Beantworten Sie diese Frage mit einem Thermoelement und passen Sie dann die Schrumpfung, den Klebstoff und die Flammfestigkeit an die Antwort an. Standard-PET ist ein feines Material bis 150 °C, hitzestabilisiertes PET deckt die meisten industriellen Prozesse bis 200 °C ab und PI übernimmt, wenn diese Grenzwerte überschritten werden. Wenn Sie die Reihenfolge richtig einhalten, ist die Kantenwellung kein wiederkehrendes Produktionsproblem mehr.
Kundenspezifische Klebstoffformulierung: Passende Substrate, Schichtgewicht und Liniengeschwindigkeit
Kleber vs. Klebstoff: Was Industriekäufer heute vor der Bestellung angeben müssen
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
